 English
SIP 板材复合生产线技术发展趋势(淋胶、冷热压、自动化)
一、总体趋势概述
SIP 板材复合产线正从单机分段式、人工上下料、单点淋胶的传统模式,向连续化淋胶 + 智能辊压 + 恒温固化 + 在线检测一体化产线升级。过去工厂多采用独立淋胶机、单独冷热压机,工序割裂,依赖人工,板材粘接一致性差、废品率高。新一代产线以淋胶系统为核心,联动冷热压定型、数控裁切、在线质检,实现 SIP 板从面板上料、涂胶、合板、加压固化、修边开槽全流程自动化。设备竞争焦点不再只是能不能涂胶压板,而是淋胶均匀度、压力稳定性、温度精准控制、产线数字化闭环。
二、淋胶系统技术演进(核心单元)
1. 设备形态:悬臂淋胶机 → 龙门淋胶机 → 连续式在线淋胶
- 悬臂淋胶机:早期主流,移动胶臂单点涂布,适合小批量、多尺寸订单;短板是大板面胶层厚薄不均、边角缺胶,效率偏低,适合中小型 SIP 加工厂打样与零散订单。
- 龙门淋胶机:当前市场主力,门式框架,胶枪跨板面匀速走胶,胶层厚度可控,支持大尺寸 OSB、镁质板、水泥纤维板复合;可切换面涂、条涂、间歇淋胶模式,适配 EPS、PIR、岩棉多种芯材,兼顾批量生产与换型灵活性。
- 连续在线淋胶系统:行业新方向,板材随输送线匀速行进,固定多组胶头同步淋胶,无需往复走枪,适合大批量标准化 SIP 板材生产,产能大幅提升;对胶水粘度、供胶压力稳定性要求更高。
2. 供胶与涂布技术升级
1. 双组份胶自动配比:PLC 自动计量 A/B 胶,替代人工称重配胶,杜绝配比偏差造成脱胶;实时监控胶水流量、温度,异常自动报警。
2. 胶层数字化控制:可预设胶层厚度、涂布轨迹、涂胶区域,支持整板满涂、边框涂胶、点阵涂胶,适配不同防火芯材粘接需求;减少胶水浪费,降低 VOC。
3. 防固化清洗系统:自动在线清洗胶枪,减少堵枪停机时间,提升产线稼动率。
三、冷热压复合单元技术趋势
冷热压是 SIP 板材成型定型关键,淋胶完成合板后进入压合工序,行业趋势:分段温控、柔性压力、冷热一体,替代单一冷压或者高温热压。
1. 冷压工艺:常温保压固化,优势是不会造成 EPS 泡沫芯材受热收缩变形;缺点固化周期长,占用大量工位,适合 EPS 芯 SIP 板。传统冷压多为固定压力,板面压力分布不均。新一代冷压机采用多点压力传感,板面压力均衡。
2. 热压工艺:升温加速胶水固化,缩短保压时间,提升产能;多用于 PIR、酚醛、岩棉芯板。难点在于温度控制,高温极易造成泡沫芯融化变形,面板翘曲。
3. 冷热一体化压机:目前行业升级重点,分段控温,先低温预压定型,再梯度升温固化,最后冷却卸压;兼顾生产效率,同时保护芯材不变形,可柔性切换 EPS/PIR/ 岩棉多品类板材生产,一条产线兼容多种 SIP 产品。
4. 大平面柔性加压:采用分区油缸,针对板面不同区域微调压力,解决大板中间鼓边、边角压不实的问题;压力数据实时存储,便于产品质量追溯。
四、全产线自动化与数字化升级方向
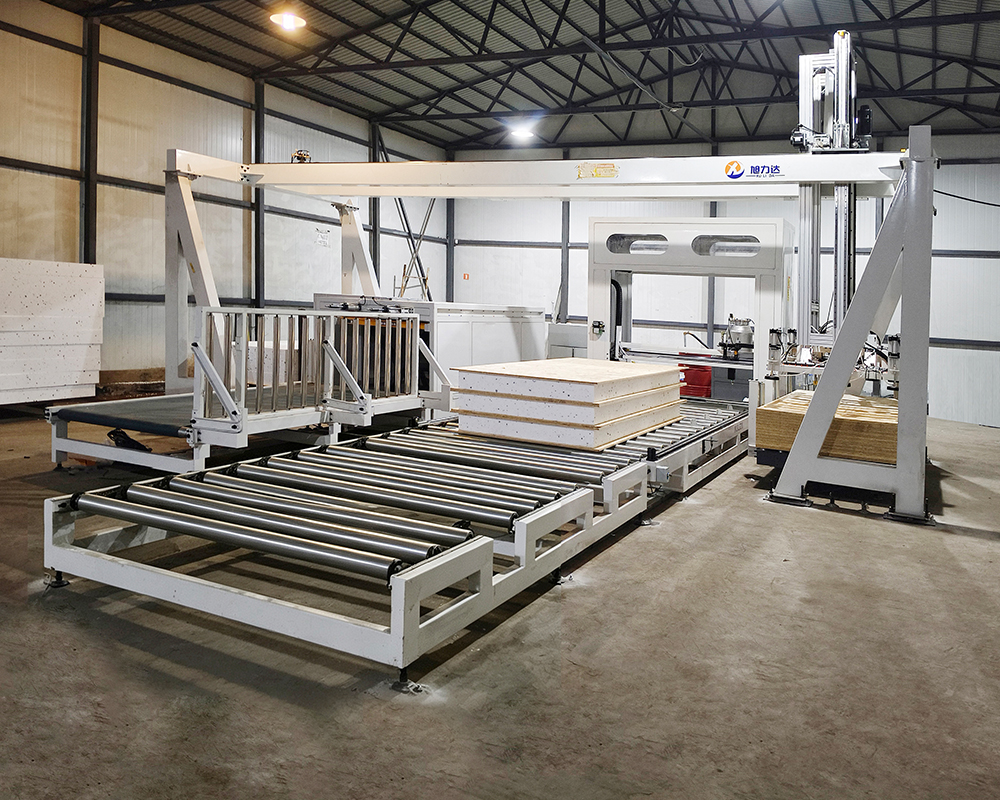
1. 自动上下料 + 板材定位
真空吸盘上料,自动纠偏定位,减少人工搬运磕碰,保障面板、芯材精准对位;大板无需人工抬板,降低劳动强度与安全风险。
2. 在线连续合板
面板、芯材自动输送对位,合板机构平稳贴合,避免芯材偏移、错位,适合连续化产线。
3. 后段数控加工集成
复合固化完成后,在线数控铣边、开槽、开管线洞口,按 BIM 图纸预制加工;成品板材直接运至工地装配,最大化减少现场切割作业。
4. 在线视觉 + 压力检测系统(新兴配置)
视觉相机检测胶层涂布缺陷、板面划痕;压力、温度传感器实时采集压合数据,绑定每一块板材编号,实现质量溯源;不合格板材自动剔除,降低成品不良率。
5. 产线 MES 数据对接
整套产线数据接入 MES 系统:产量、胶水消耗、压合温度压力、设备故障、工单信息统一管理;支持订单柔性排产,多规格板材快速换型,从 “设备单机” 走向 “数字化工厂”。
五、适配新材料的产线定制化发展
随着 SIP 芯材、面板多元化,产线不再是通用款一套设备走天下,而是定制化升级:
1. 岩棉、酚醛 A 类防火芯材:芯材质地偏硬,孔隙多,对淋胶量、浸润性要求更高,需要升级淋胶系统,增加负压辅助浸润,保证芯材与面板粘接牢固。
2. 镁质板、水泥纤维面板:板面孔隙、吸水率和 OSB 板差异大,需要调整淋胶方案、压合压力,防止吸胶过快导致粘接失效。
3. 金属面板 SIP:表面光滑,胶水附着力要求高,配套表面预处理机构,搭配专用淋胶程序。
六、设备行业竞争格局
1. 中低端设备:单机售卖(单独淋胶机、单独冷压机),自动化程度低,简单拼接,适合小型加工厂,主打低价;稳定性差,难以承接大型工程、出口订单(CE 认证项目)。
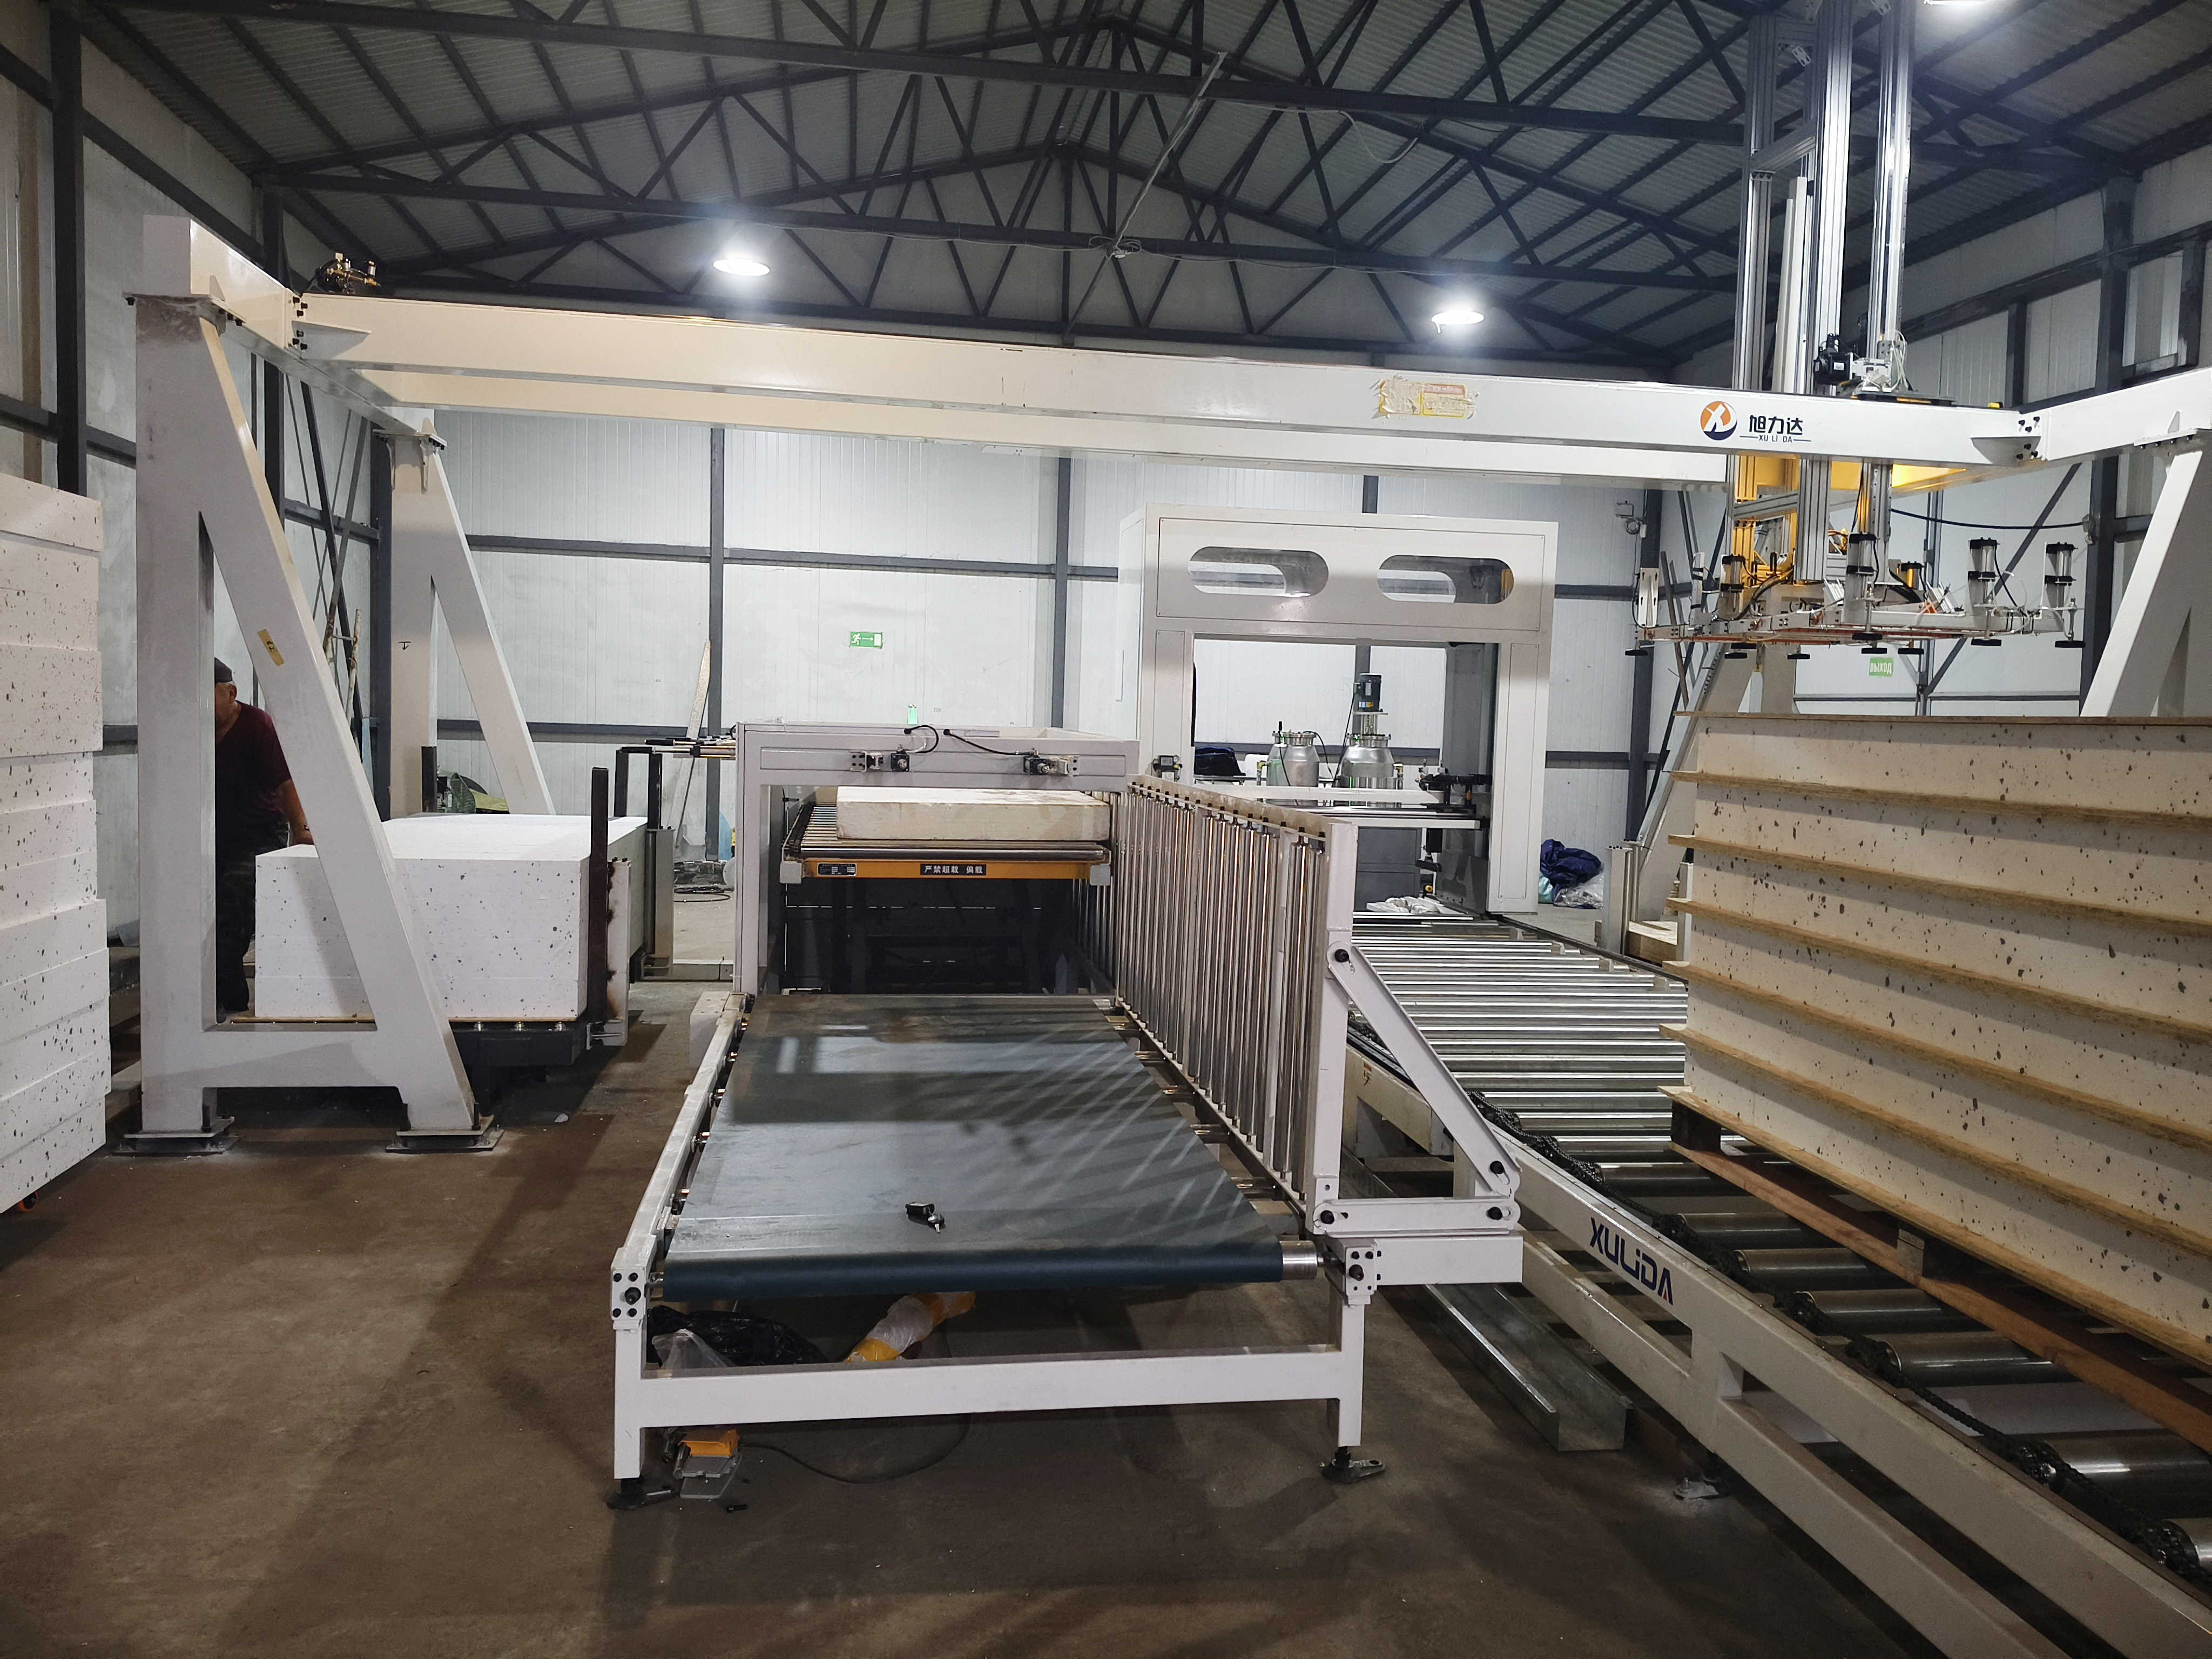
2. 中高端成套产线:淋胶 + 冷热压 + 输送 + 数控后处理一体化交付,支持 CE、ISO 体系配套,面向国内装配式工程、被动房、海外模块化建筑客户;提供工艺调试、配方配套服务,不只是卖设备,输出整套 SIP 复合工艺方案。
3. 未来竞争:设备厂商从 “机械制造” 转向**工艺服务商**,为客户提供胶水选型、压力温度参数调试、板材生产工艺整套解决方案。
七、现存技术瓶颈
1. 全连续高速产线:超大板连续生产仍存在板材跑偏、芯材变形等问题,高速产线投资高,中小工厂难以承担。
2. 多芯材快速切换:EPS、PIR、岩棉切换生产时,淋胶参数、压合温度压力调整繁琐,快速换型能力有待进一步优化。
3. 在线无损检测:板材内部粘接缺陷(虚粘、夹层空隙)在线检测成本高,目前还未大规模普及。
SIP 板材复合产线,核心演进主线:单点悬臂淋胶向龙门 / 连续淋胶升级,单一冷 / 热压向冷热一体分段控温发展;单机独立作业走向成套自动化产线,叠加数字化在线监测;设备厂商从单纯卖机器转向提供板材复合全套工艺解决方案,适配多芯材、多面板的柔性生产需求。
 涂装复合生产线源头工厂售后服务怎么样?旭力达,用实力交出可靠
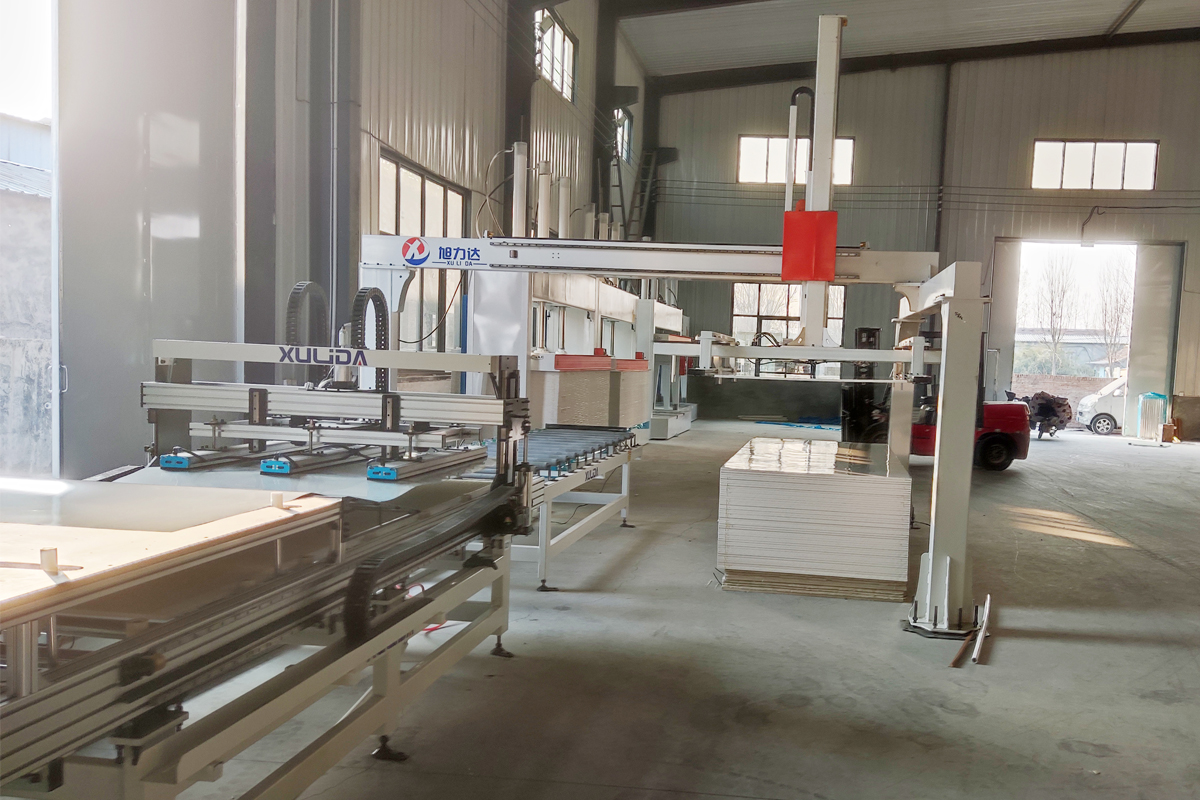 淋胶 VS 辊胶:板材复合生产线涂胶方案的核心差距解析
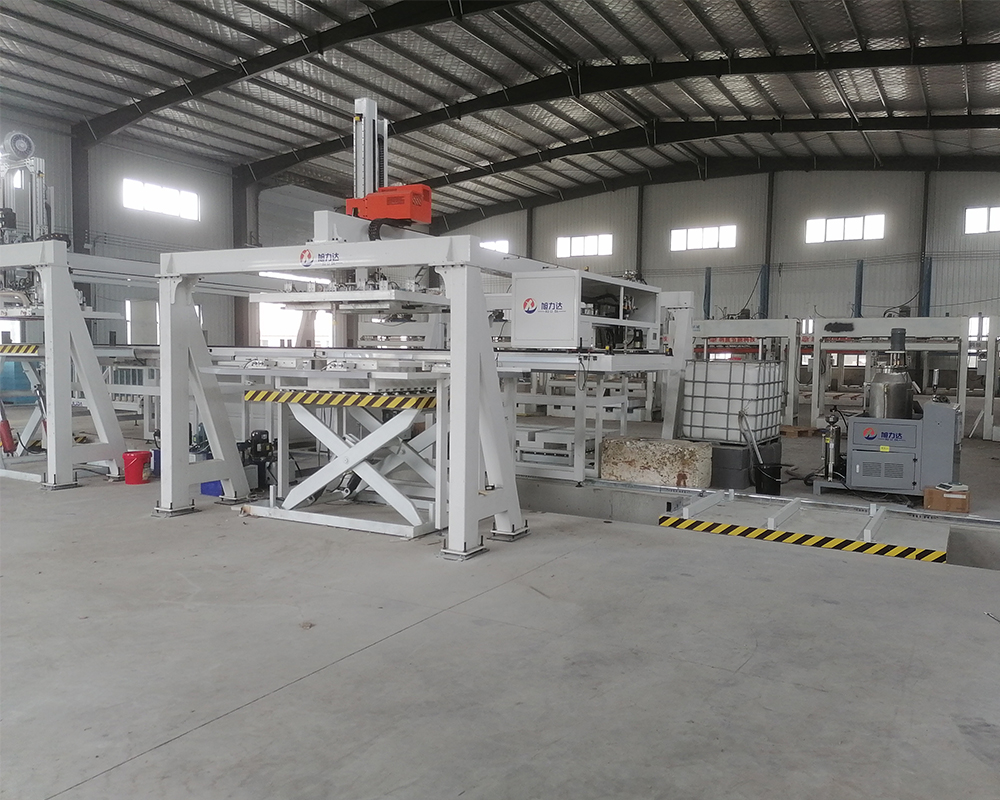 全自动淋胶机单机与全自动复合生产线的区别在哪里?
板材复合装备加速向智能绿色转型,国产产线拓展多元应用赛道